2026世界机器人大会释放了什么信号
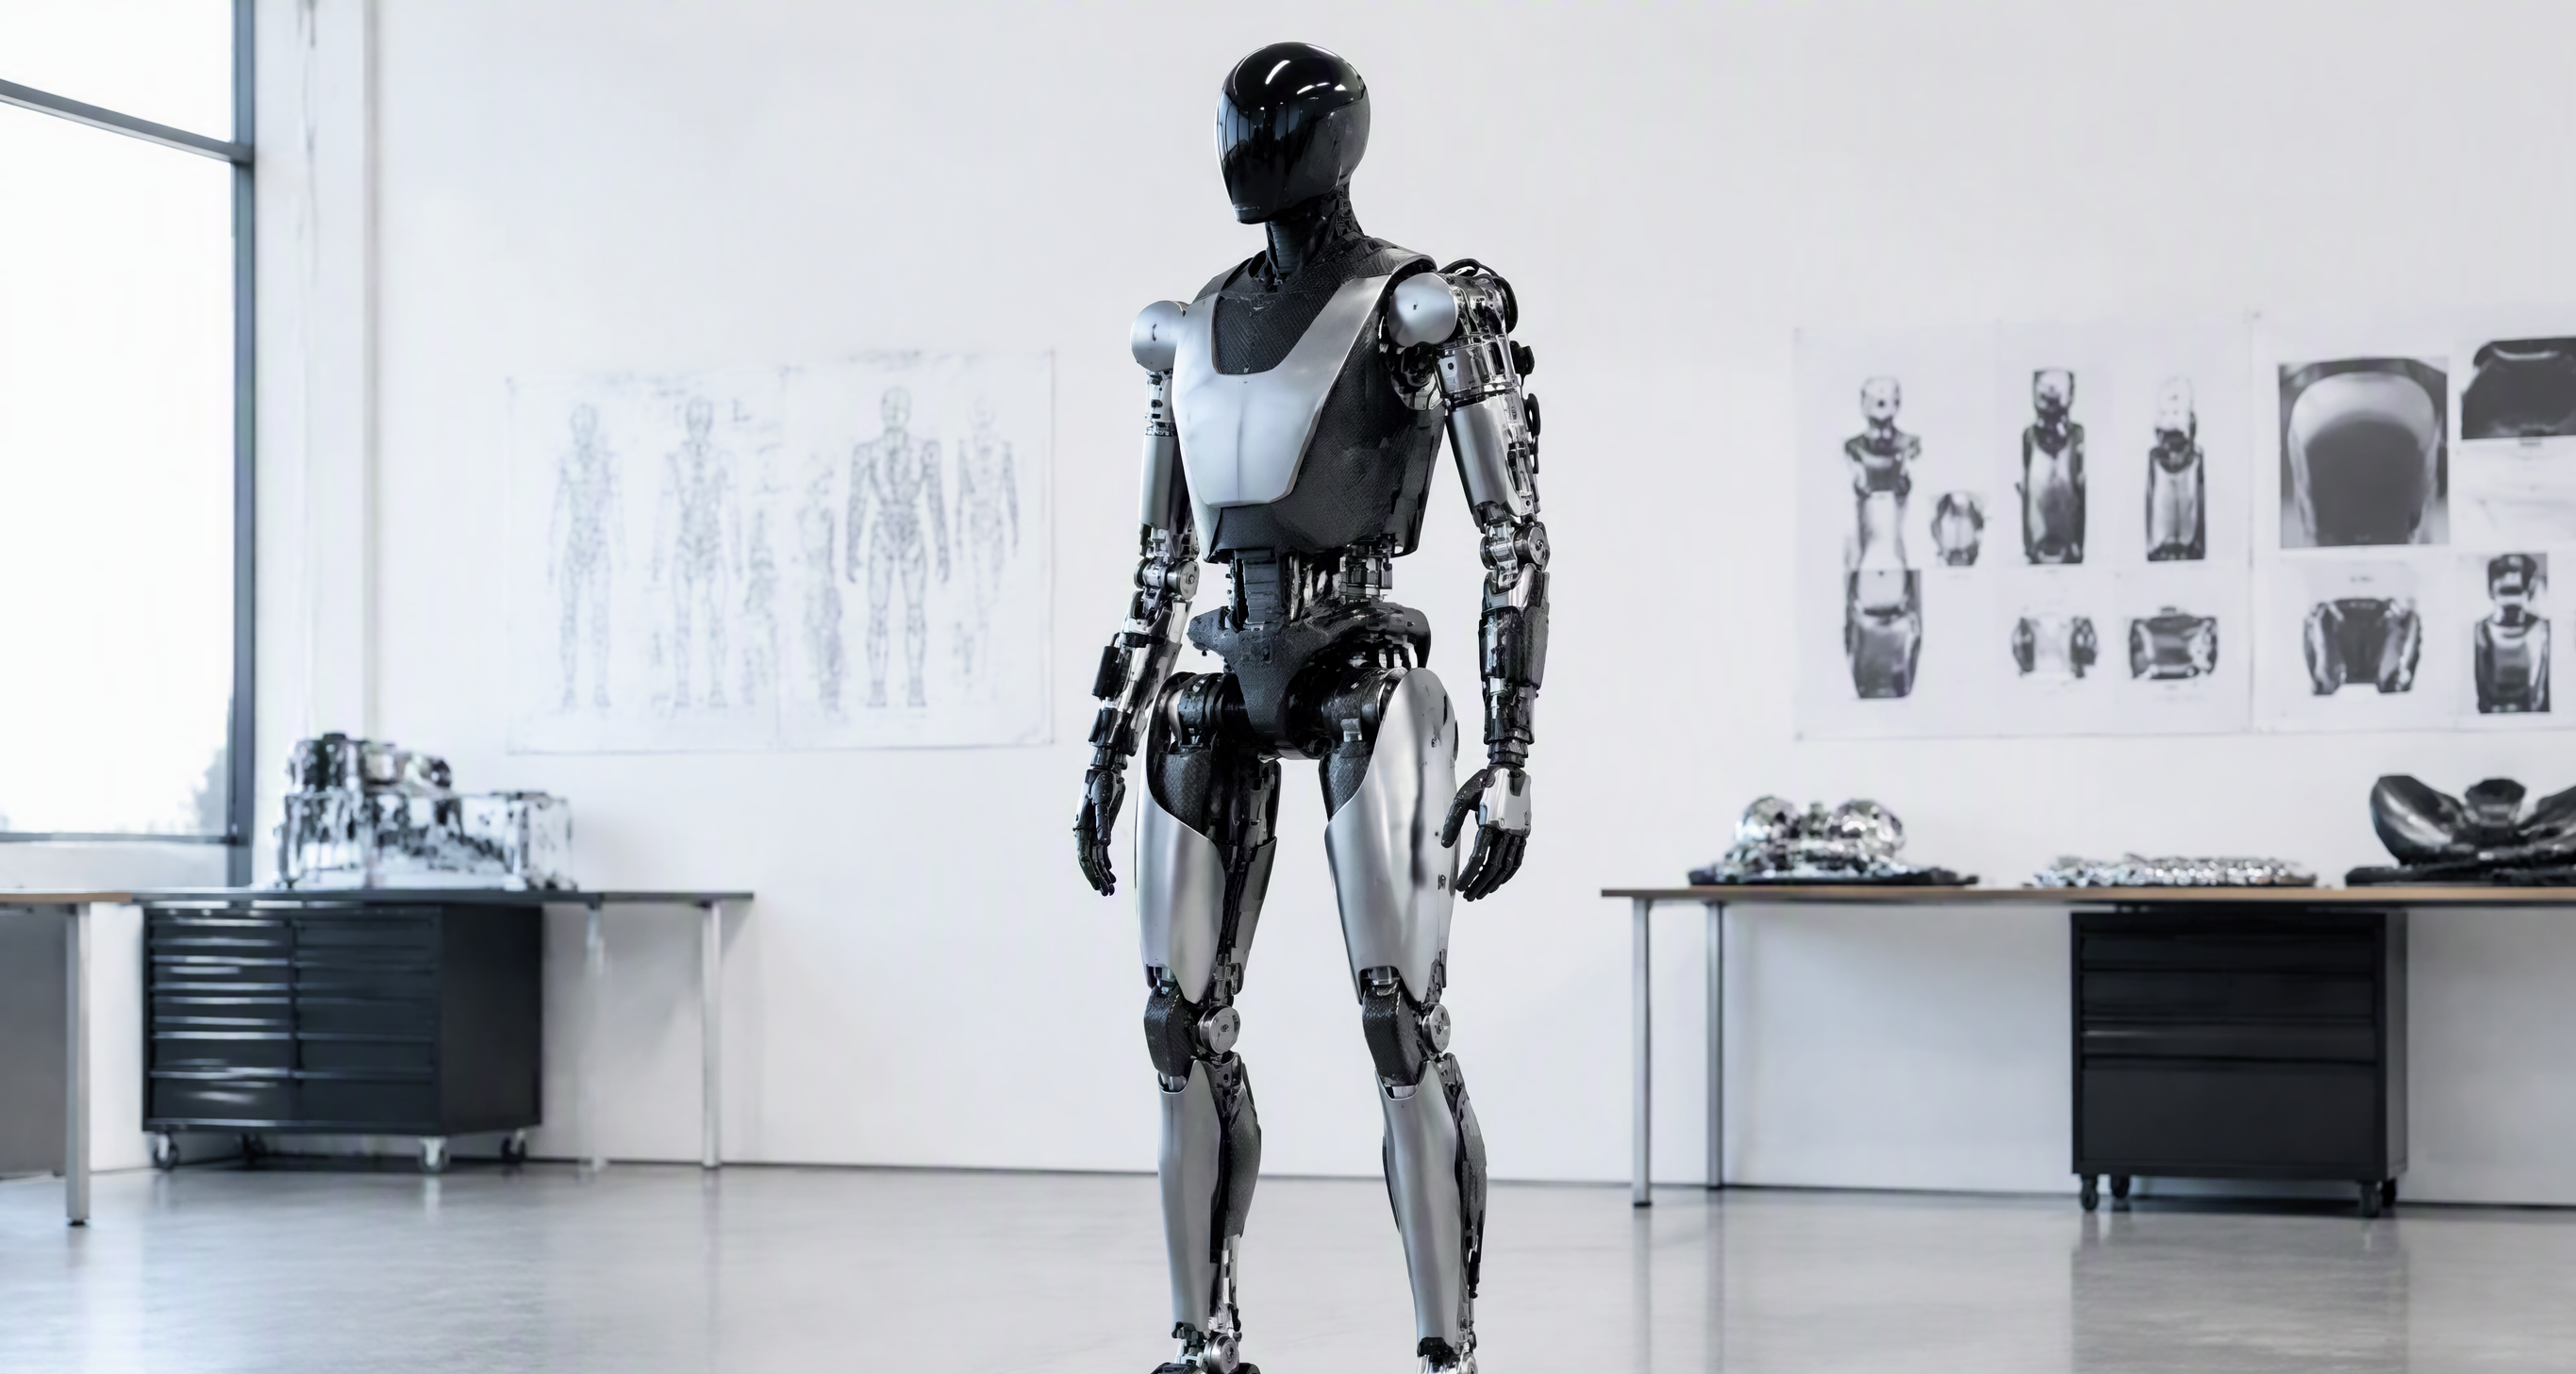
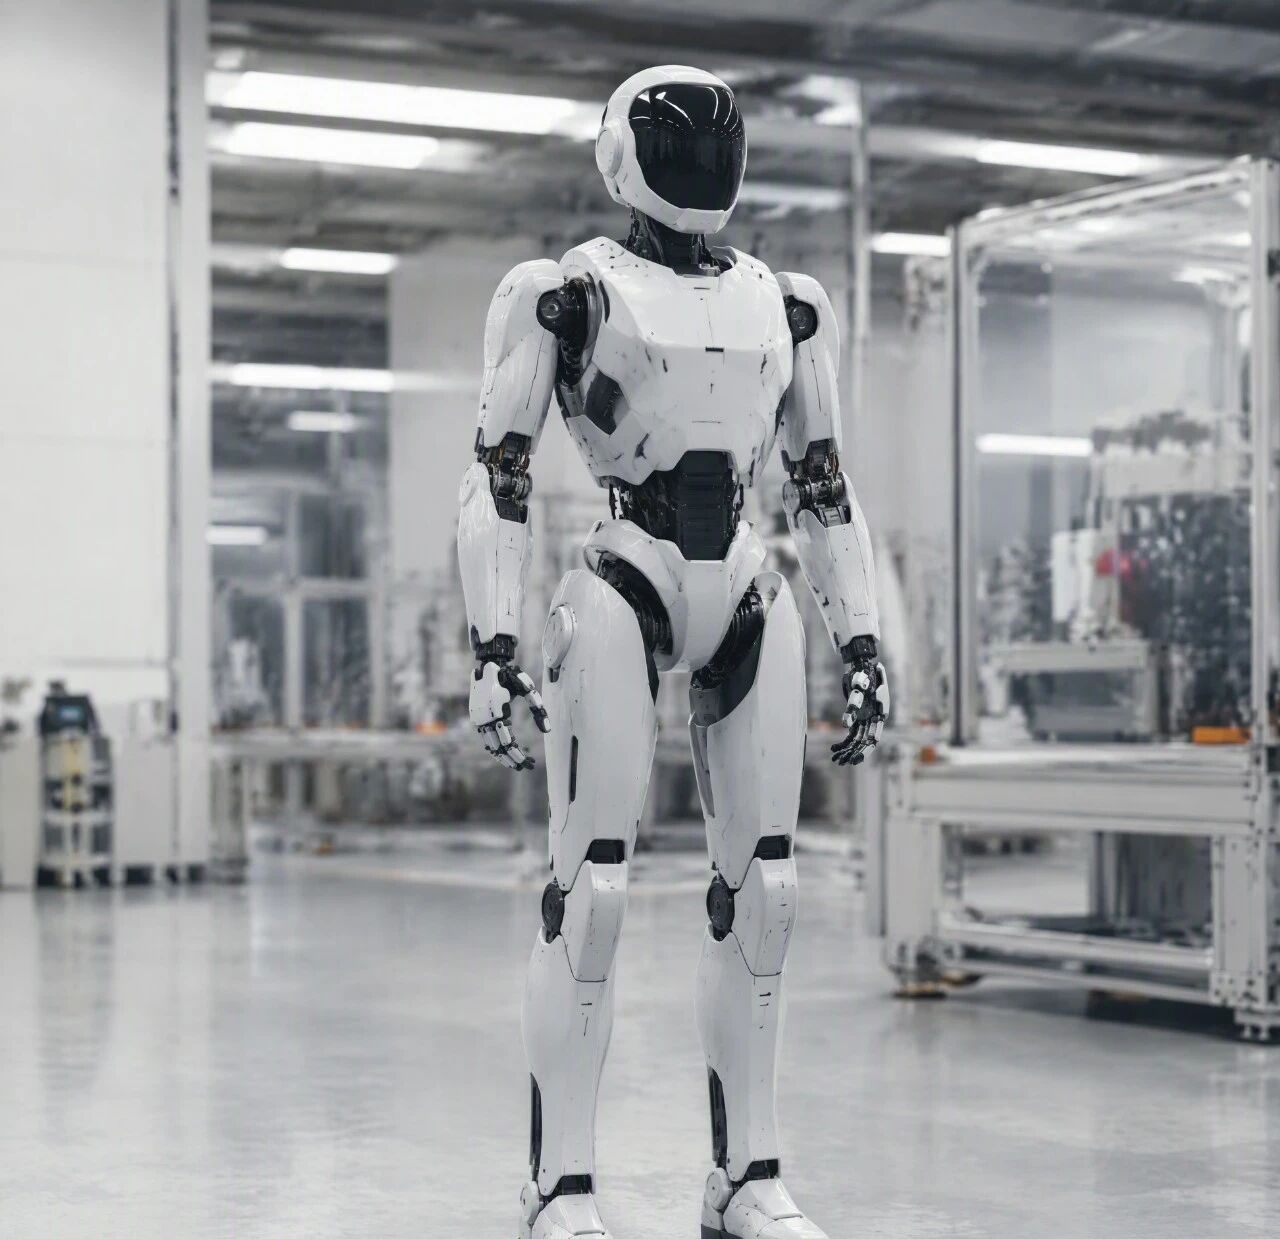
2026年8月,世界机器人大会在北京亦庄举行,300余家企业参展,展品超2000件,首发新品突破150款。会上传递出明确信号:人形机器人正从小批量试制进入规模化量产阶段。数据显示,2025年中国人形机器人产量约2万台,2026年上半年已超4万台,全年预计突破10万台。当机器人从实验室走向工厂和商业场景,外壳结构设计不再是画个好看的外壳那么简单,而是直接决定量产良率和交付周期的关键工程环节。
量产阶段外壳结构设计的三大核心挑战
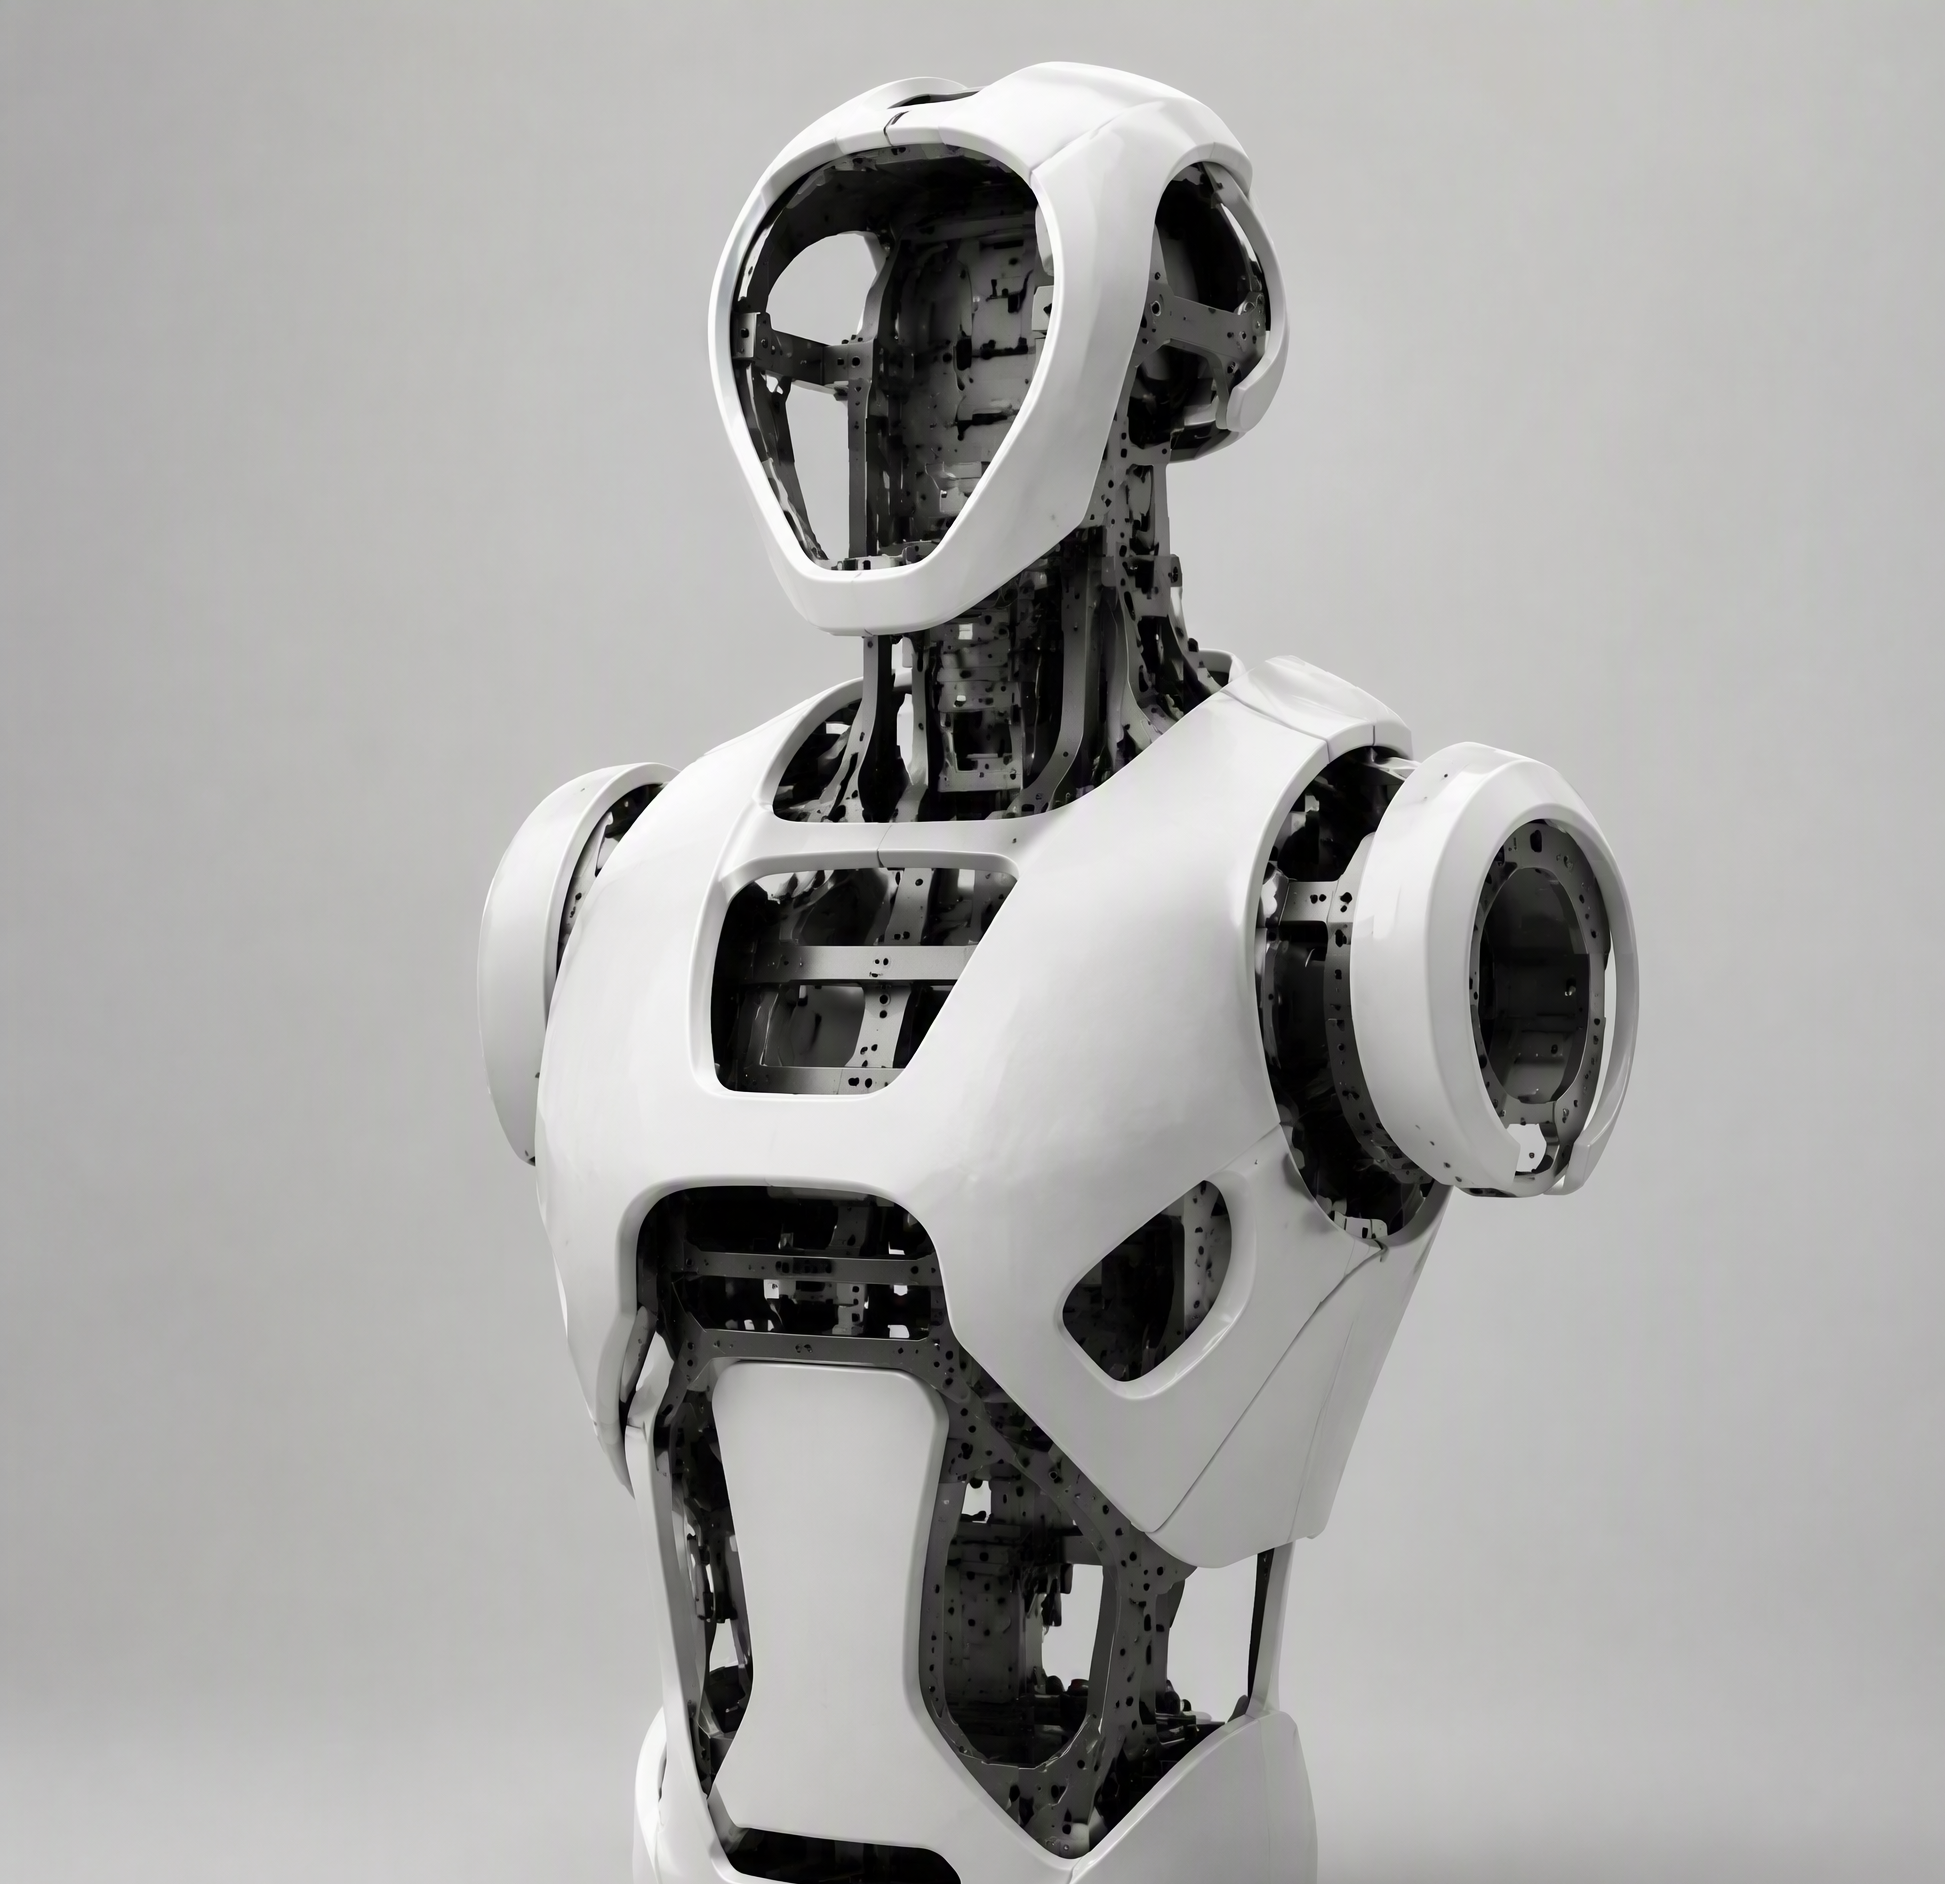
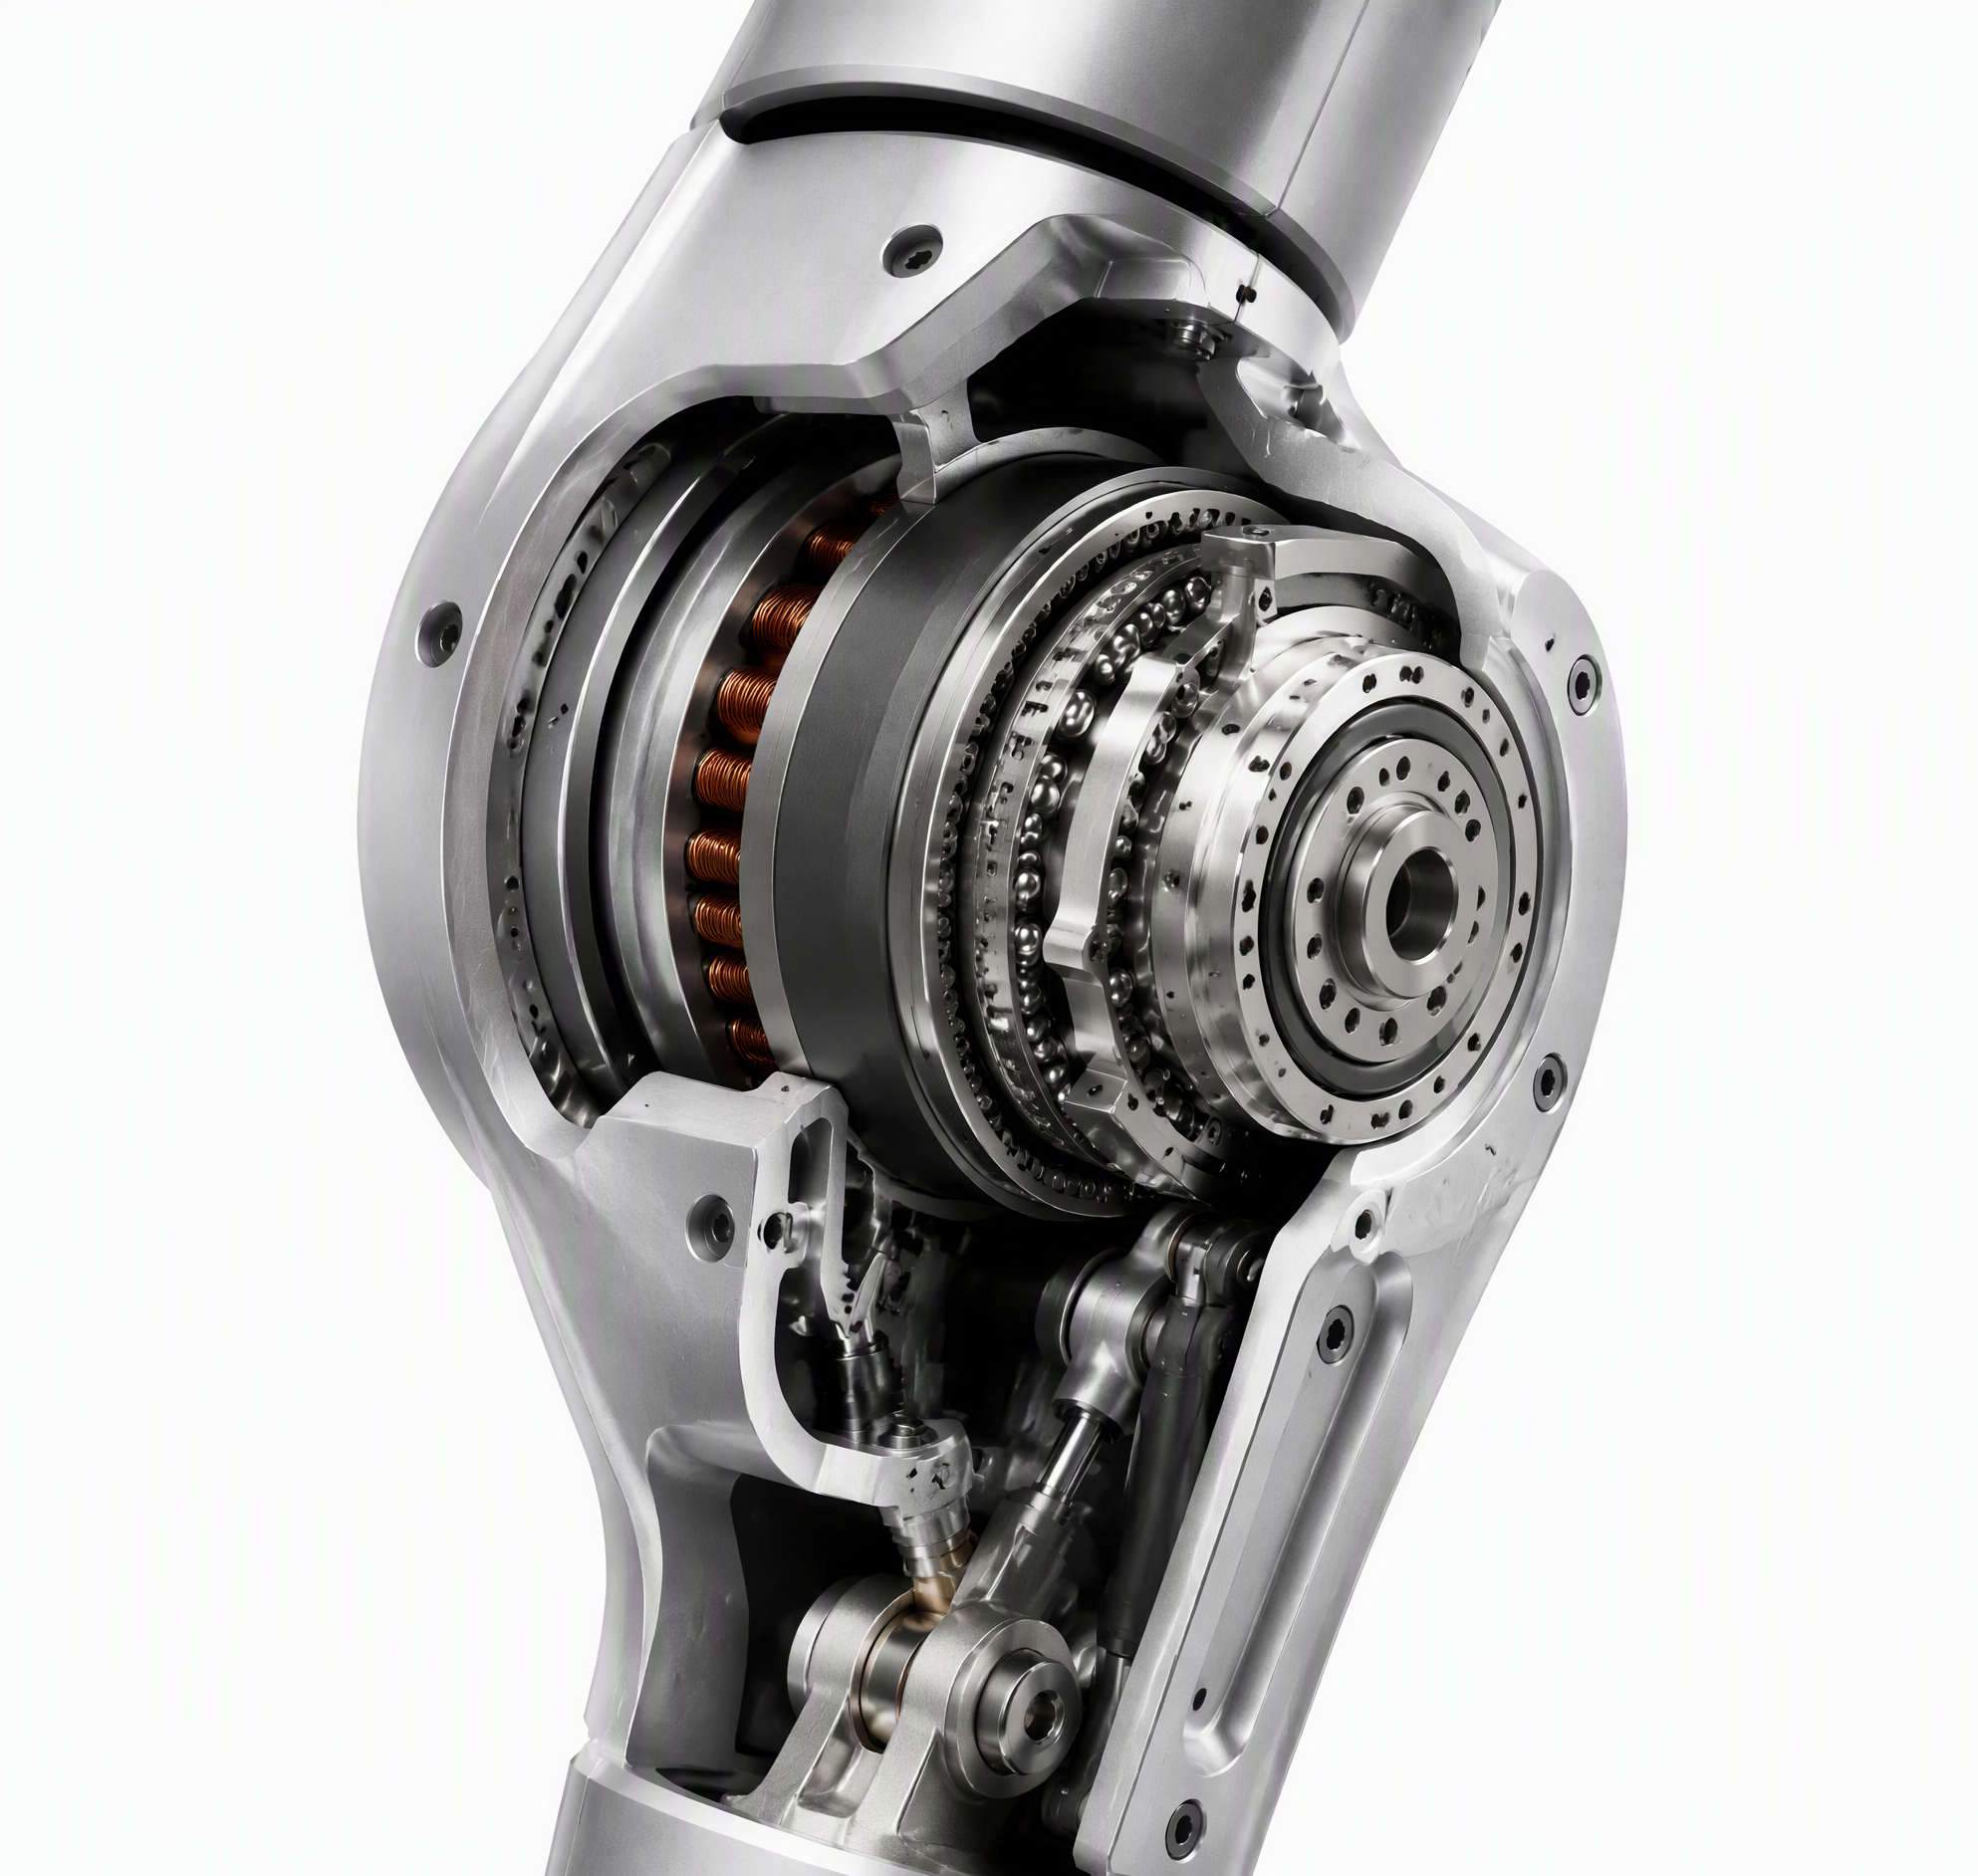
具身机器人外壳与消费电子外壳有本质区别:它要承载关节电机、传感器、电池组等内部器件,公差链路更长、干涉风险更高。行业调研显示,仅做纯外观输出的设计项目,整体量产落地成功率不足70%,约三成项目在开模后发现缩水、色差、纹理不均、装配干涉等问题,被迫停线修改模具。核心挑战集中在CMF验证、公差分析、模具匹配三个维度。
| 验证维度 | 检查内容 | 不验证的后果 |
|---|---|---|
| CMF可行性 | 材料热膨胀系数匹配、表面处理附着力、纹理脱模锥度 | 外壳变形、批量色差、脱模拉伤 |
| 公差分析 | 装配间隙大于0.5mm、分模线避开外观面、螺丝柱位不干涉 | 量产装配干涉、返修率升高 |
| 模具结构匹配 | 脱模锥度大于1度(晒纹面大于2度)、滑块行程、进胶点位置 | 模具反复修改、量产良率骤降 |
CMF方案怎么验证才不会量产翻车
CMF(Color-Material-Finishing)方案不经验证就开模,是量产翻车的头号原因。很多团队把CMF当作外观美化环节,在渲染图上选好颜色材质就直接交给模具厂,但量产环境需要同时考虑材料物性、工艺窗口、模具结构和成本约束四重因素。
以具身机器人外壳常用的PC+ABS合金材料为例,表面咬花深度超过0.1mm就可能因脱模锥度不够导致量产拉伤。铝合金外壳的阳极氧化颜色在不同批次间可能产生肉眼可见色差,必须提前做批次验证。这些验证在概念设计阶段不做,开模后修改成本是设计阶段修改的10倍以上。
亲和力设计也要兼顾量产可行性
2026年的设计趋势显示,亲和力设计已从可选项升级为必选项。主流方案是暖白主色加情绪辅助色:家庭服务机器人用鼠尾草绿传递自然平和,商业服务机器人用雾霭灰蓝传递温和专业感。但暖白色外壳在注塑过程中对色差容忍度极低,建议在设计阶段就指定色板号并做小批量试色验证。软包覆设计中医用级硅胶的包胶工艺也需要在结构设计阶段就确定包胶厚度和过渡区域,否则后期修改模具成本极高。
公差分析与模具结构匹配的实操要点
公差分析不到位,开模后常见三类问题:外壳与内部骨架干涉导致无法装配、分模线位置不合理导致外观缺陷、螺丝柱位与内部器件冲突导致装配困难。建议在设计阶段做完整的公差链路分析,标注所有配合面的公差范围,并用3D干涉检查验证装配状态。
模具结构匹配有三个关键判断:外壳侧壁脱模锥度是否满足晒纹要求;分模线是否避开外观正面和圆弧顶点;滑块和斜顶的运动空间是否与内部器件冲突。这三项检查在设计评审阶段就要完成,不能等到模具厂开模后才发现问题。
具身机器人外壳设计外包:认准这三条标准
选择外包设计伙伴时,不能只看效果图好不好看,更要看对方是否具备从概念到量产的全链路交付能力。建议从以下三个维度评估。
第一,看对方是否有机器人外壳量产项目经验。机器人外壳与消费电子外壳的设计逻辑完全不同,需要理解关节运动包络空间、散热需求、传感器开窗位置等特殊约束。有经验的团队能在设计阶段规避大部分量产风险。
第二,看对方是否自有制造基地和模具开发能力。简盟设计拥有3000平米智造基地,涵盖CNC加工、模具制作、表面处理等完整工艺链,能将设计验证和模具开发在同一团队内闭环完成,避免设计方与模具厂之间反复扯皮。曾服务面部手术机器人、口腔种植机器人、防爆巡检机器人等多个机器人项目。
第三,看对方是否提供从设计到手板打样到小批量交付的一体化服务。外壳设计不能止步于图纸,需要通过手板验证装配可行性、通过小批量验证量产一致性。只做外观效果图的设计公司无法帮你走到量产终点。
常见问题
具身机器人外壳设计一般需要多长时间?
从概念设计到模具开发完成,通常需要3-6个月。其中概念设计和CMF方案约占1-2个月,结构设计和公差分析约占1-2个月,模具开发和样机验证约占1-2个月。如果项目已有明确的产品定义和技术规格,设计阶段可以压缩到6-8周。
外壳设计外包时需要提供哪些技术资料?
建议提供整机三维数模(含所有内部器件的位置和尺寸)、关节运动包络空间数据、散热和防水等级要求、传感器和接口位置清单、目标BOM成本。资料越完整,设计方输出的方案越贴近量产要求,返工次数越少。
PC+ABS和铝合金外壳怎么选?
PC+ABS适合量产注塑,成本低、一致性好,适合外壳曲面复杂、年产量超过5000台的产品。铝合金适合高刚性和散热需求场景,但加工成本高、批次色差控制难度大。很多项目采用混合方案:承力结构件用铝合金,覆盖件用PC+ABS,兼顾性能和成本。
外壳设计阶段怎么控制量产成本?
关键是在设计阶段就做BOM预算分解,将外壳、紧固件、密封件等成本分配到具体零件。避免设计阶段选用高成本材料和工艺但量产时发现超出预算被迫降级替换,降级替换往往带来外观和性能的连锁问题。
软包覆设计量产时有哪些坑?
软包覆(硅胶或TPE包胶)量产的主要风险是包胶厚度不均匀导致触感不一致、包胶与硬壳结合线处容易开裂、不同批次硅胶硬度偏差影响手感。建议在结构设计阶段就做包胶厚度均匀性分析和结合线强度验证,手板阶段做百次以上弯折测试。
如何判断设计公司的量产经验是否真实?
比较直接的方法是要求对方提供已量产产品的模具照片、量产检验报告或现场参观制造基地。效果图和渲染图谁都能做,但模具开发能力和量产交付记录无法伪造。同时可以询问对方在项目中遇到过的量产问题和解决方案,有实战经验的团队能给出具体案例。