量产交付取代技术演示,成为2026年机器人行业的核心考题
2026年上半年中国人形机器人出货量突破4万台,全球占比攀升至97%,产业正式从样机演示阶段迈入批量交付阶段。2026世界机器人大会(WRC 2026)上150余款首发新品集中亮相,央企创新联合体年底前推动万台级落地——当订单从展台走向产线,外观件的量产能力反而成了制约交付的瓶颈。
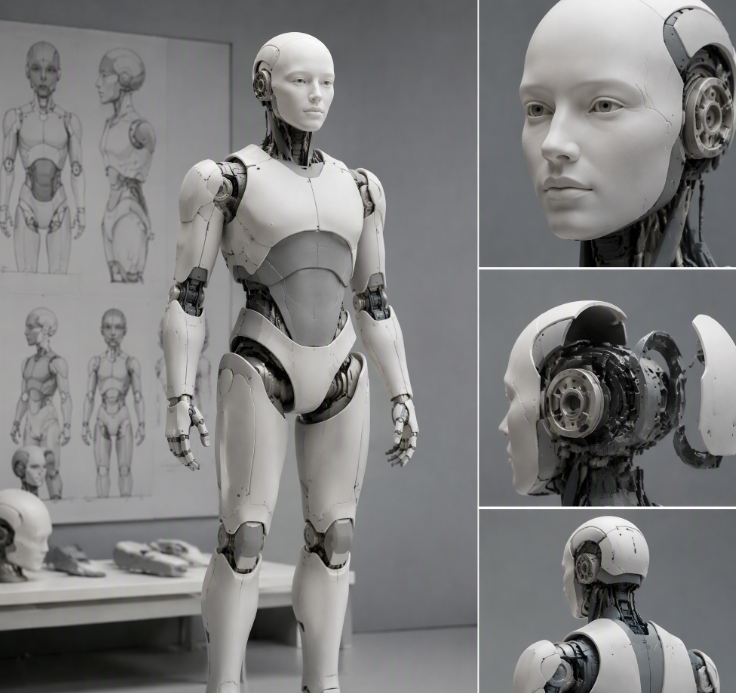
机器人外观设计看起来是"皮囊"工程,实际涉及硅胶面部开模、外壳注塑、结构件公差、CMF成本控制等多个制造环节。任何一个环节判断失误,轻则开模返工损失数十万,重则拖延整个交付周期。本文从概念定义到开模量产,拆解人形机器人外观件量产的完整路径。
外观量产的三大核心挑战
挑战一:硅胶面部开模,每款造型都需独立模具
仿生面部正在从"可选配置"变成"关键模块"。2026年人形机器人深入民生场景后,高频近距离的人机交互对面部表情提出了真实需求。但目前仿生脸的材料和装配成本居高不下——松延动力仿生头部模组售价9.9万元,优必选U1 Lite上半身机型标价11.98万元,核心成本就出在硅胶开模环节。
硅胶面部每款造型都需要单独设计、单独开模,无法像注塑件那样一套模具批量复用。开模过程中还面临游离硅油析出、细节变形、反复弯折老化等技术痛点。这意味着外观设计阶段如果不做面部方案的量产可行性评估,后期修改成本极高。
挑战二:外壳结构件注塑,壁厚与装配公差是生死线
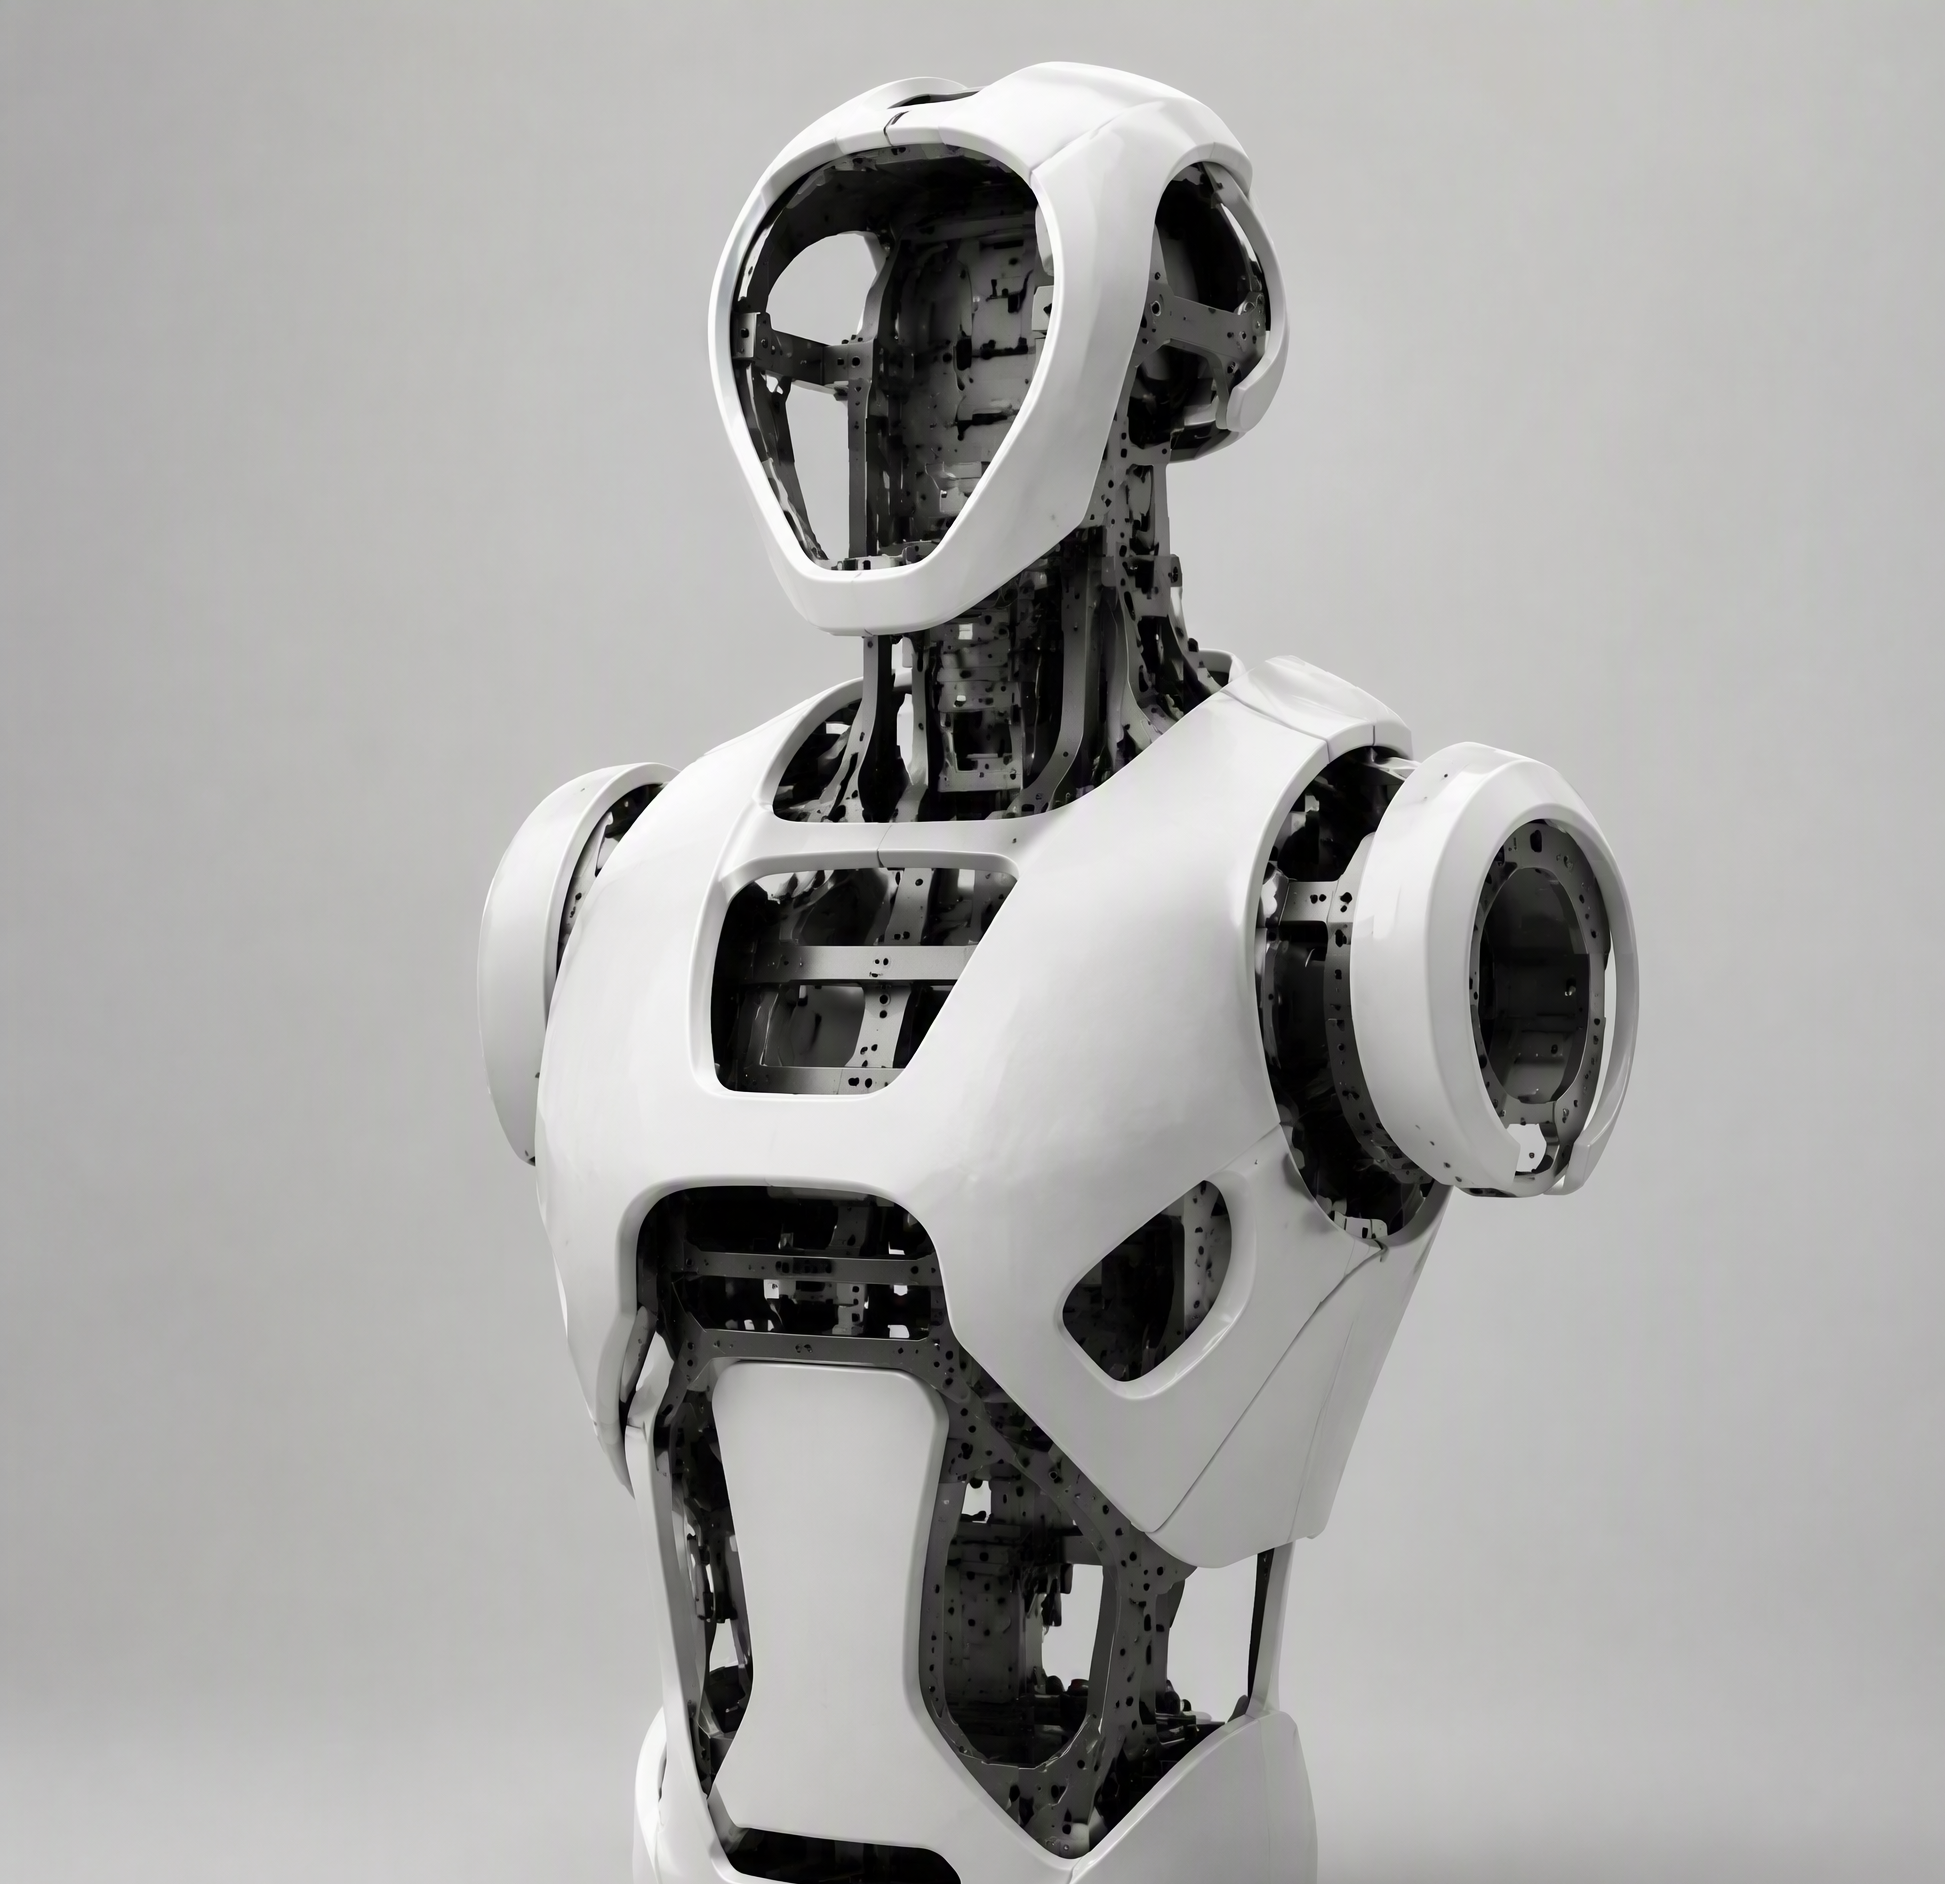
人形机器人外壳多采用铝合金骨架外覆注塑件的结构方案。注塑件的壁厚均匀性直接决定表面质量——壁厚差异超过0.5mm就会出现缩水痕和翘曲变形。而机器人外壳上布满了传感器开口、显示屏窗口、关节连接位等特征,很容易出现局部壁厚突变。
装配公差同样关键。人形机器人外壳通常由多块面板拼接而成,如果单件公差控制不到位,拼接缝隙就会出现明显错位,直接影响产品外观品质感。建议在结构设计阶段就引入公差分析,将面板拼接缝控制在0.3mm以内。
挑战三:CMF方案与量产成本的平衡
机器人外观CMF方案不仅要考虑视觉效果,更要兼顾量产良率和成本。表面处理工艺中,喷涂良率受产品复杂曲面影响较大,复杂曲面越多喷涂不良率越高。材料选型上,结构件常用铝合金和镁合金,外壳覆盖件常用PC、ABS或PC/ABS合金,每种材料的加工工艺和成本差异显著。
| 部件类型 | 常用材料 | 加工工艺 | 量产难点 | 成本控制建议 |
|---|---|---|---|---|
| 骨架结构件 | 铝合金6061/镁合金AZ91D | CNC精加工/压铸 | 复杂曲面加工耗时 | 简化曲面分件 |
| 外壳覆盖件 | PC/ABS/PC+ABS合金 | 注塑成型 | 壁厚均匀性控制 | 壁厚2.0-3.0mm |
| 仿生面部 | 铂金硅胶/高分子复合材料 | 开模灌注 | 每款独立开模 | 面部造型标准化 |
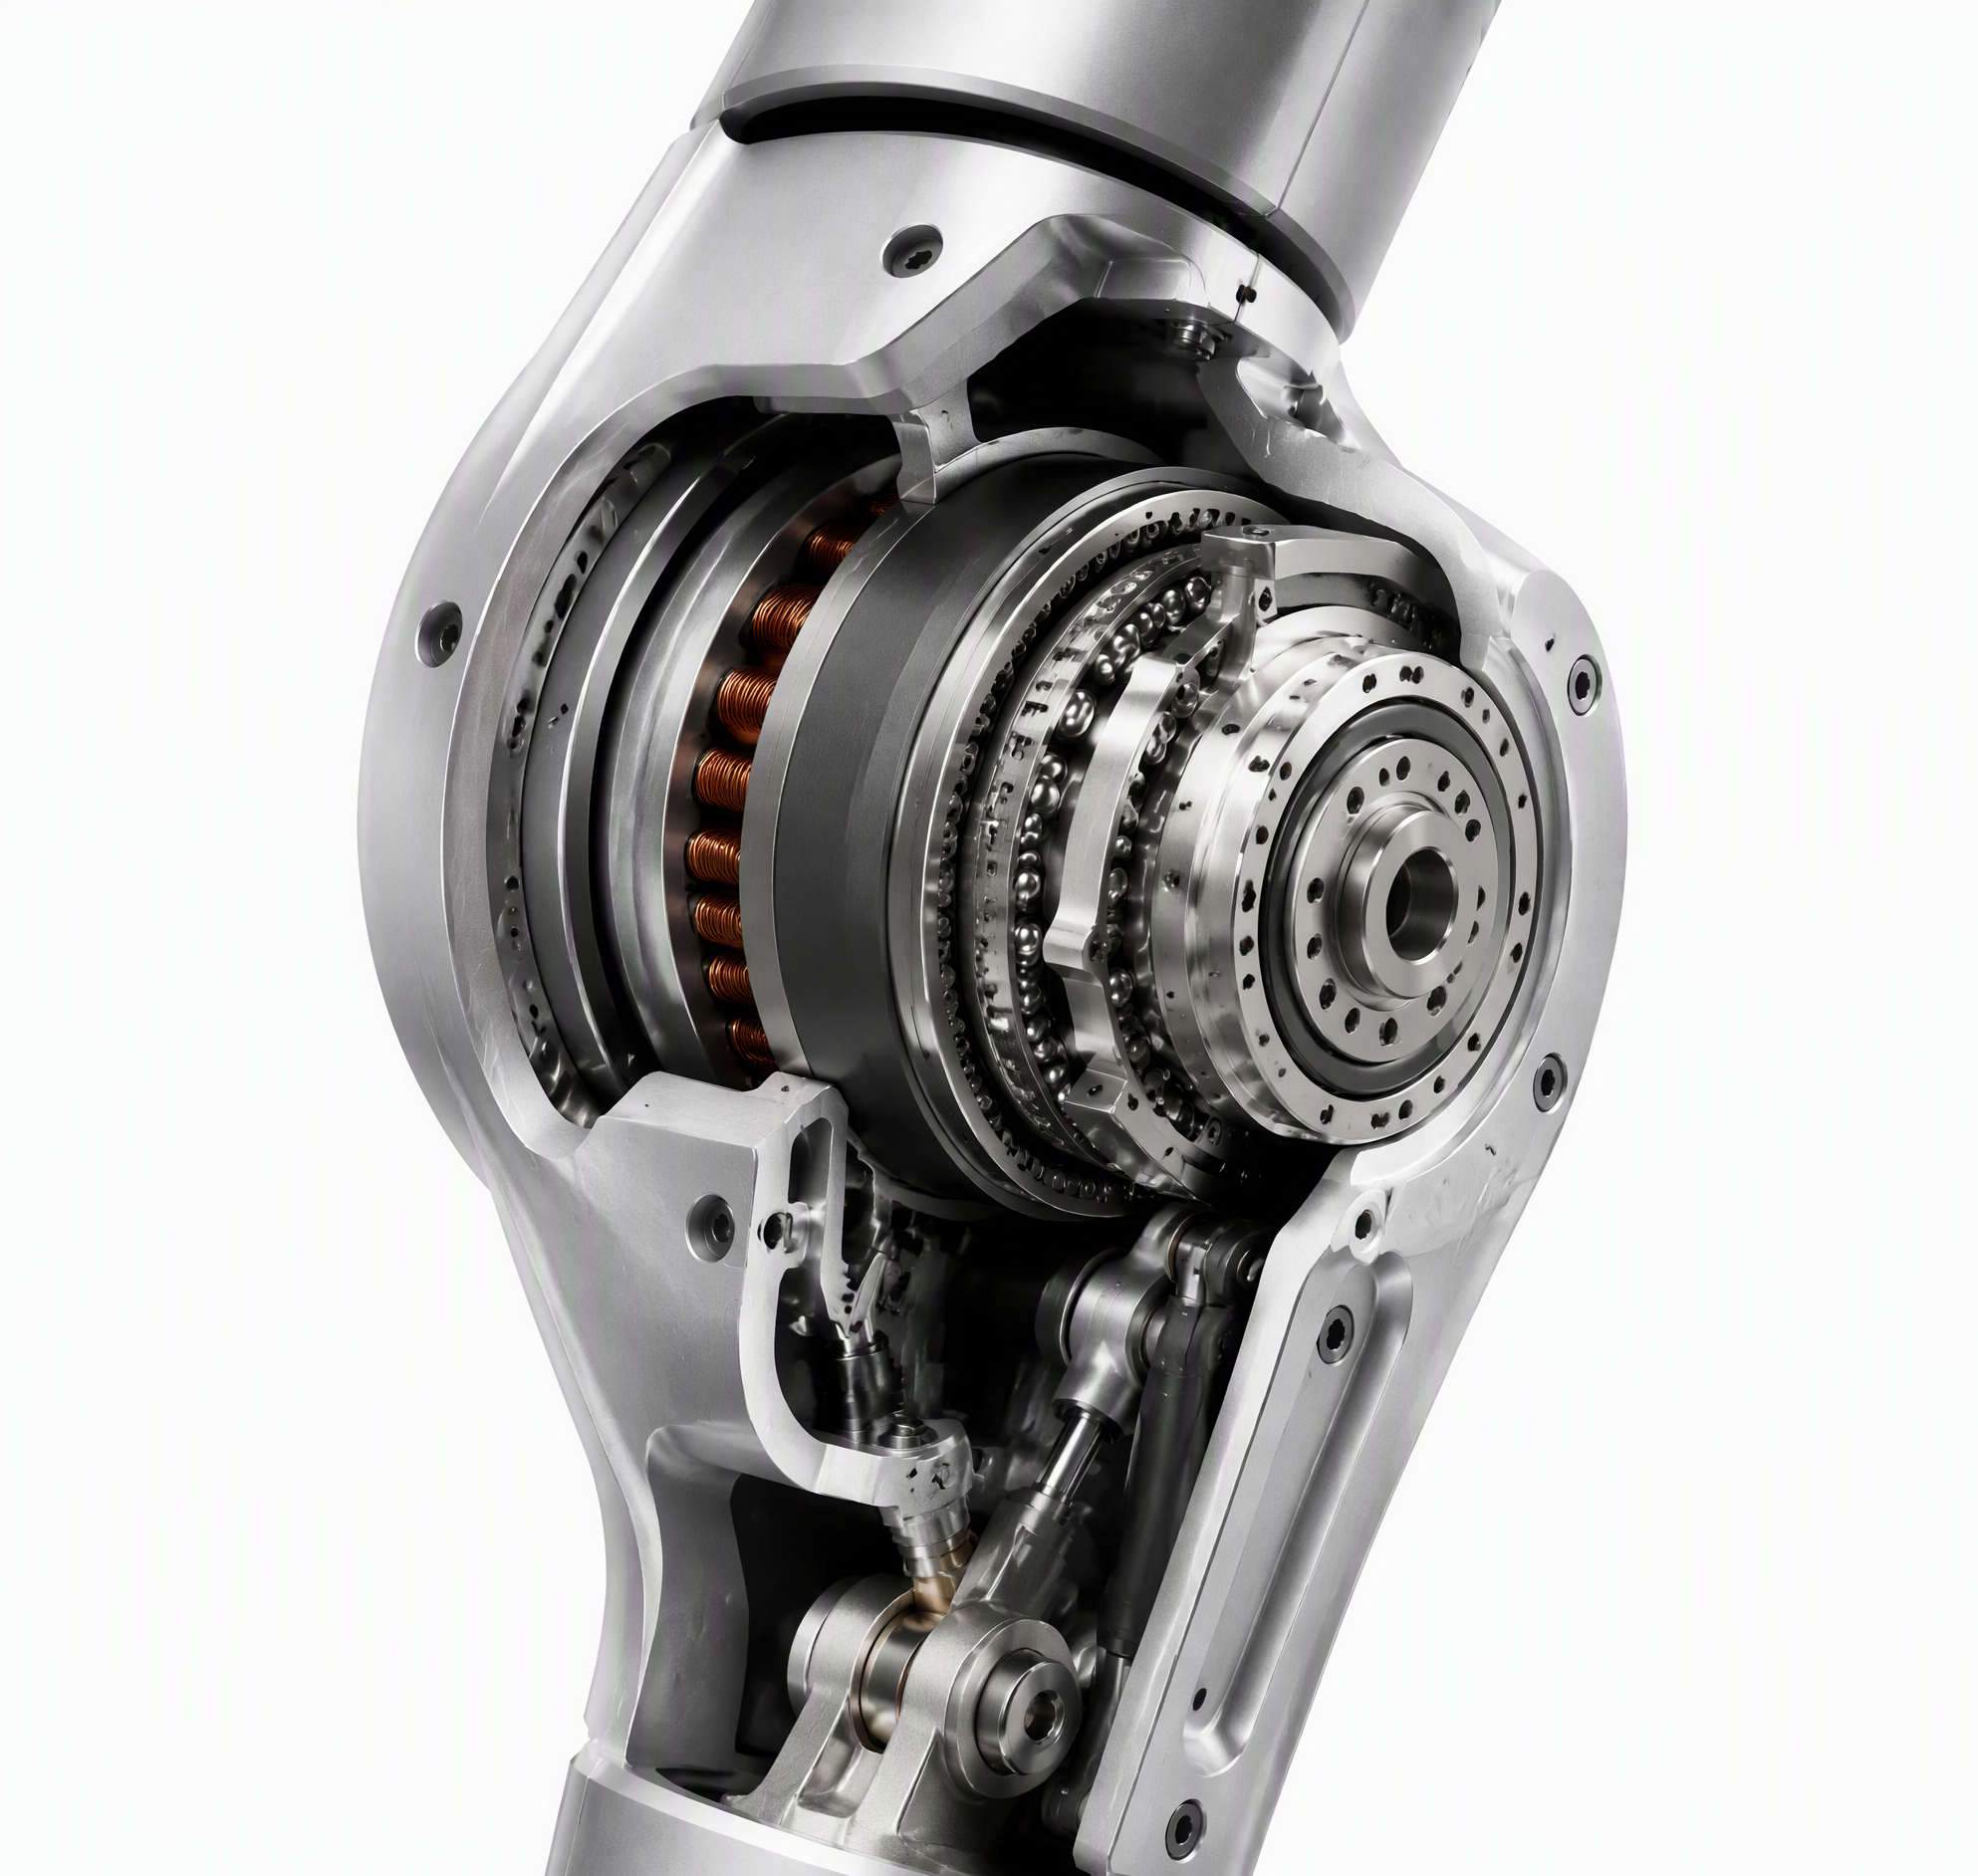
| 关节连接件 | 不锈钢/钛合金 | 精密机加工 | 公差积累偏差 | 引入公差分析 |
| 显示面板框 | 铝合金/PC | 阳极氧化/注塑 | 表面处理一致性 | 统一表面工艺 |
从概念到开模的五个关键阶段
阶段一:外观定义与人机交互设定
外观定义阶段需要明确机器人的使用场景、目标用户群体和交互方式。是面向工业巡检的轮式机器人,还是面向商业服务的双足人形机器人?是否需要仿生面部?交互频次有多高?这些问题的答案直接决定外观设计的复杂度和成本区间。建议在此阶段就邀请结构工程师和制造方介入,避免外观定型后发现无法量产。
阶段二:CMF方案与材料选型
CMF方案不是单纯的"选颜色",而是涉及材料、工艺、成本、良率的系统工程。色彩方面建议采用低饱和度配色方案传递科技感;材料方面需根据使用环境确定耐磨、耐温、抗紫外线等要求;工艺方面表面处理方式要提前确认量产可行性。简盟设计在机器人外观设计项目中,通常会在CMF方案阶段同步输出量产可行性报告,帮助客户在开模前排除风险。
阶段三:结构验证与开模可行性
结构验证是连接外观设计与量产制造的关键桥梁。此阶段需要完成模流分析、壁厚检查、脱模角度验证、装配公差分配等工作。模流分析可预测注塑过程中的缩水、翘曲、熔接痕等缺陷位置;壁厚检查确保所有区域壁厚差控制在0.5mm以内;脱模角度验证避免出现倒扣导致无法脱模的情况。
阶段四:首件验证与小批量试产
首件验证是小批量量产前的最后一道关卡。首件出来后需要做尺寸测量、外观检验、装配测试、功能验证四项检查。尺寸测量重点检查关键尺寸是否在公差范围内;外观检验关注表面缩水痕、色差、喷涂均匀性;装配测试验证多面板拼接缝隙和配合度;功能验证确保外壳不影响传感器和显示屏正常工作。
阶段五:量产爬坡与品质管控
量产爬坡阶段的核心任务是稳定良率和控制成本。建议建立注塑工艺参数标准库,将首件验证阶段的工艺参数固化下来;设立品质检验节点,在注塑后、喷涂后、装配后分别设立检验工位;建立不良品数据库持续追踪和优化工艺。工信部2026年持续推进人形机器人行业标准化工作,量产品质管控也在向标准化方向靠拢。
仿生面部的成本控制策略
仿生面部是外观件中成本最高的模块,但也是差异化竞争力最强的部分。从WRC 2026的展品趋势看,面部设计正在分化为两个方向:一是显示屏式和机械式方案,采用成熟工业化材料控制成本,适用于工业和服务场景;二是仿生式方案,采用硅胶开模实现拟人化表情,适用于高端交互场景。
对于需要仿生面部的产品,建议从三个维度控制成本:一是面部造型标准化,减少不同产品间的模具数量;二是硅胶材料选型优化,选择低游离硅油、高抗撕裂的铂金硅胶;三是模块化设计,将面部模组设计为可独立更换的部件降低后期维护成本。
常见问题
人形机器人外壳注塑件壁厚一般控制在多少?
建议壁厚控制在2.0-3.0mm之间,同一产品不同区域的壁厚差异不超过0.5mm。壁厚过薄会导致强度不足和注塑困难,壁厚过厚则增加重量和冷却时间,还容易出现缩水痕。
仿生面部硅胶开模一次成本大概多少?
仿生面部硅胶模具的开发成本因造型复杂度差异较大,简单的面部造型模具开发费用在数万元级别,复杂的多自由度仿生面部模具可能达到十万元以上。这也是配备仿生面部的机器人整机价格普遍突破10万元的原因之一。
机器人外观设计应该在什么阶段引入制造方?
建议在概念设计阶段就引入制造方评估。外观方案确定后再考虑制造可行性,往往会出现倒扣无法脱模、壁厚无法注塑、装配无法实现等问题,返工代价远高于前期介入的成本。
铝合金和镁合金在机器人骨架中怎么选?
铝合金6061加工成熟、成本可控,适合大多数结构件应用场景;镁合金AZ91D重量更轻(密度约为铝合金的三分之二),但加工难度和成本更高,适合对重量有严格要求的场景。建议根据产品的重量指标和成本预算综合决策。
2026年人形机器人外观设计有什么新趋势?
2026年最显著的趋势是面部设计从"附属配置"变为"关键模块"。随着人形机器人从工业场景扩展到民生服务场景,高频近距离的人机交互需要更友好的面部表达。显示屏式和机械式方案适用于低频交互场景,仿生式方案适用于需要情感交互的高端场景。
外观件量产前需要做哪些验证?
量产前至少需要完成四项验证:模流分析预测注塑缺陷、首件尺寸测量确认公差、装配测试验证面板配合、功能测试确认外壳不影响传感器和显示屏。每项验证都应有明确的通过标准,任一项不达标都需修改方案后重新验证。